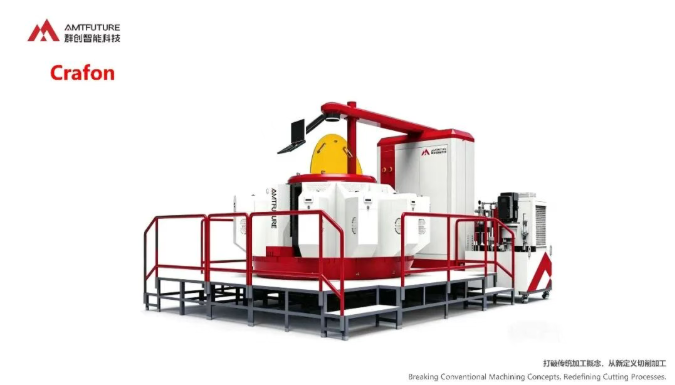
想象你车间里的 CNC 产线:十几台加工中心依次排开,多名师傅轮班值守,换工序、分中、打表,大量时间耗在周转上。而现在,可以把这一整条 CNC 产线,浓缩进一台 6.4 米长的机身里。
零件仅一次装夹,0.7 秒流转至下一个工位。如今以国产方案落地,首次对外展出就选在了2026DMP大湾区工博会展会现场。
这个问题很专业。市面上确实有多通道设备,但只拿 “多通道” 概括它,低估了这套设备的技术分量。常规多通道机床,大多集中在 2/3/4 通道,行业成熟路线的难点,主要是规避通道之间的运动干涉。
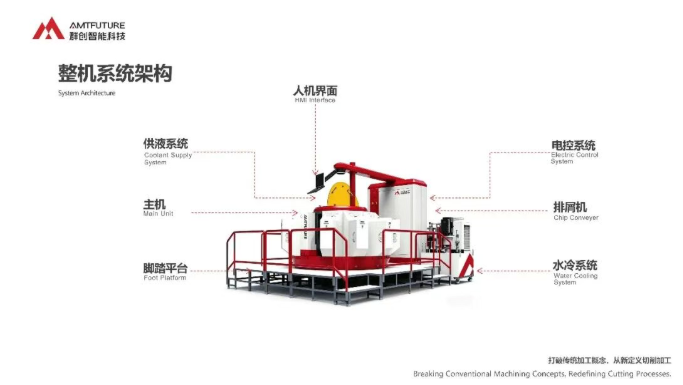
12 套独立五轴加工单元均匀环绕转台排布,各自主轴、刀组、五轴联动互不绑定。和普通多通道最大区别:依托环形转台流转,工件自动流转到下一工位。
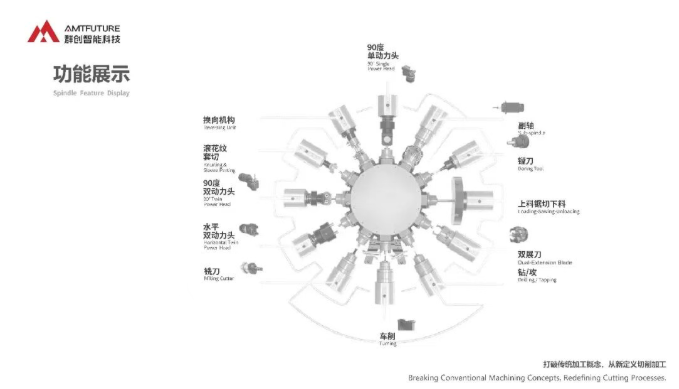
车削完成直接流转至铣削工位,铣削结束接续钻孔,无需人工二次拆装,工序无缝衔接。
12 组主轴同步切削,集中发热带来的热漂移是最大难题。设备依托高刚性一体床身守住基准,搭配独立热误差补偿、一体化油路排屑、伺服协同算法层层保障,整机布置约 120 个感知点位,实时采集温度、振动数据动态调参。任何一处失衡,都会带来精度偏移、共振、良率滑坡。它不是靠零部件堆砌实现多头加工,整套机械、电控架构是重新正向开发。
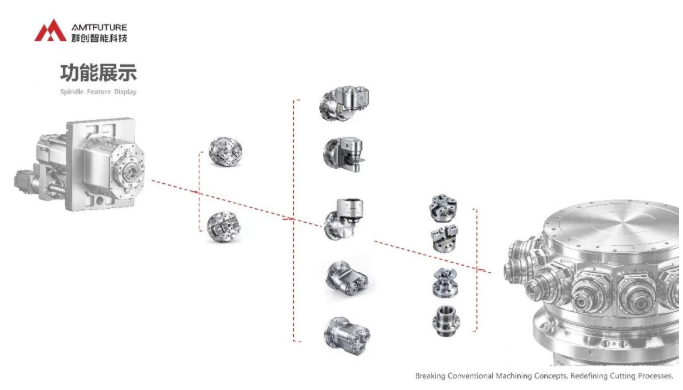
也正因研发门槛极高,这种 12 单元环形协同通用五轴机型,在全球范围内都十分稀缺。
设备搭载全自研 Braincent 数控系统,支持 60 轴车铣复合协同调度,自研高速控制器,核心数控平台由团队自研掌握,从通道管理到运动控制均在同一架构内闭环。多单元同步运动、插补运算、节拍对齐全部在这套系统内完成闭环。
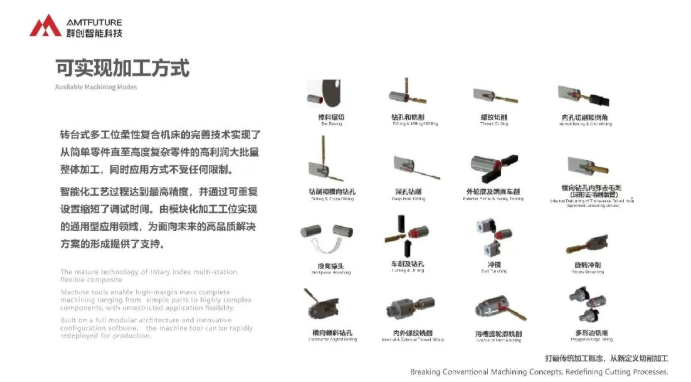
检测管控也内嵌在系统流程里:
✅ 加工前:测头扫描毛坯,自动补偿装夹偏差与余量不均
✅ 加工中:边切削边监测关键特征,断刀识别、防撞防护实时在线
✅ 加工后:下料前完成关键尺寸全检,加工数据自动留存、可追溯
安全防护按标配设计:毫秒级防撞感知、紧急回退逻辑、断刀即时停机、超温自动喷淋灭火。
做加工的都懂,一次撞机、一批废件、半天停线——这笔账做加工的都算得清。
✅ 省场地:一机替代一整排设备,厂房租金压力直接减轻
✅ 省人工:一台顶一整排,看机的人少了,整线节拍照旧
✅ 强产能:大批量稳定订单轻松承接
✅ 稳良率:工件仅一次装夹,统一加工基准,摆脱人工调校经验的依赖
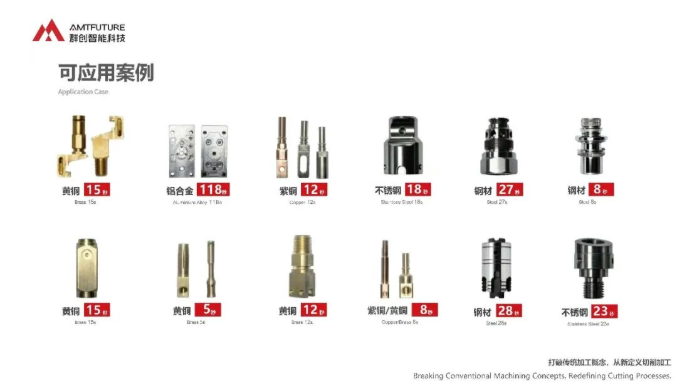
来料方案灵活可选,适配不同生产场景:3–6 米棒料锯切上料、≤Ø6 盘料校直开卷、散件毛坯螺旋定向、六轴双夹爪机器人联机,按需选配。
工厂老板选设备,从来不只看标牌单价,算的是全生命周期综合成本。300+万定价的背后,是整套高端母机的持续研发投入:数控控制系统、机械本体、电主轴、伺服转台、配套工艺、本地化售后,核心环节由研发团队自主掌握;交期、备件、响应,是国产本地化团队最直接的三个优势。买它,本质是把大批量生产的产能主动权,握在自己手里。
不必为用不到的性能付费。
① 小批量、多品种、频繁换款打样:单机、常规专机性价比更高,这台并不适配
② 标准化大批量、订单稳定,正被产能瓶颈、加工成本困住:
国产母机向上突围,从来不止一句口号。
好不好,看切削、看精度,看 12 个加工单元同步稳定量产的硬实力。
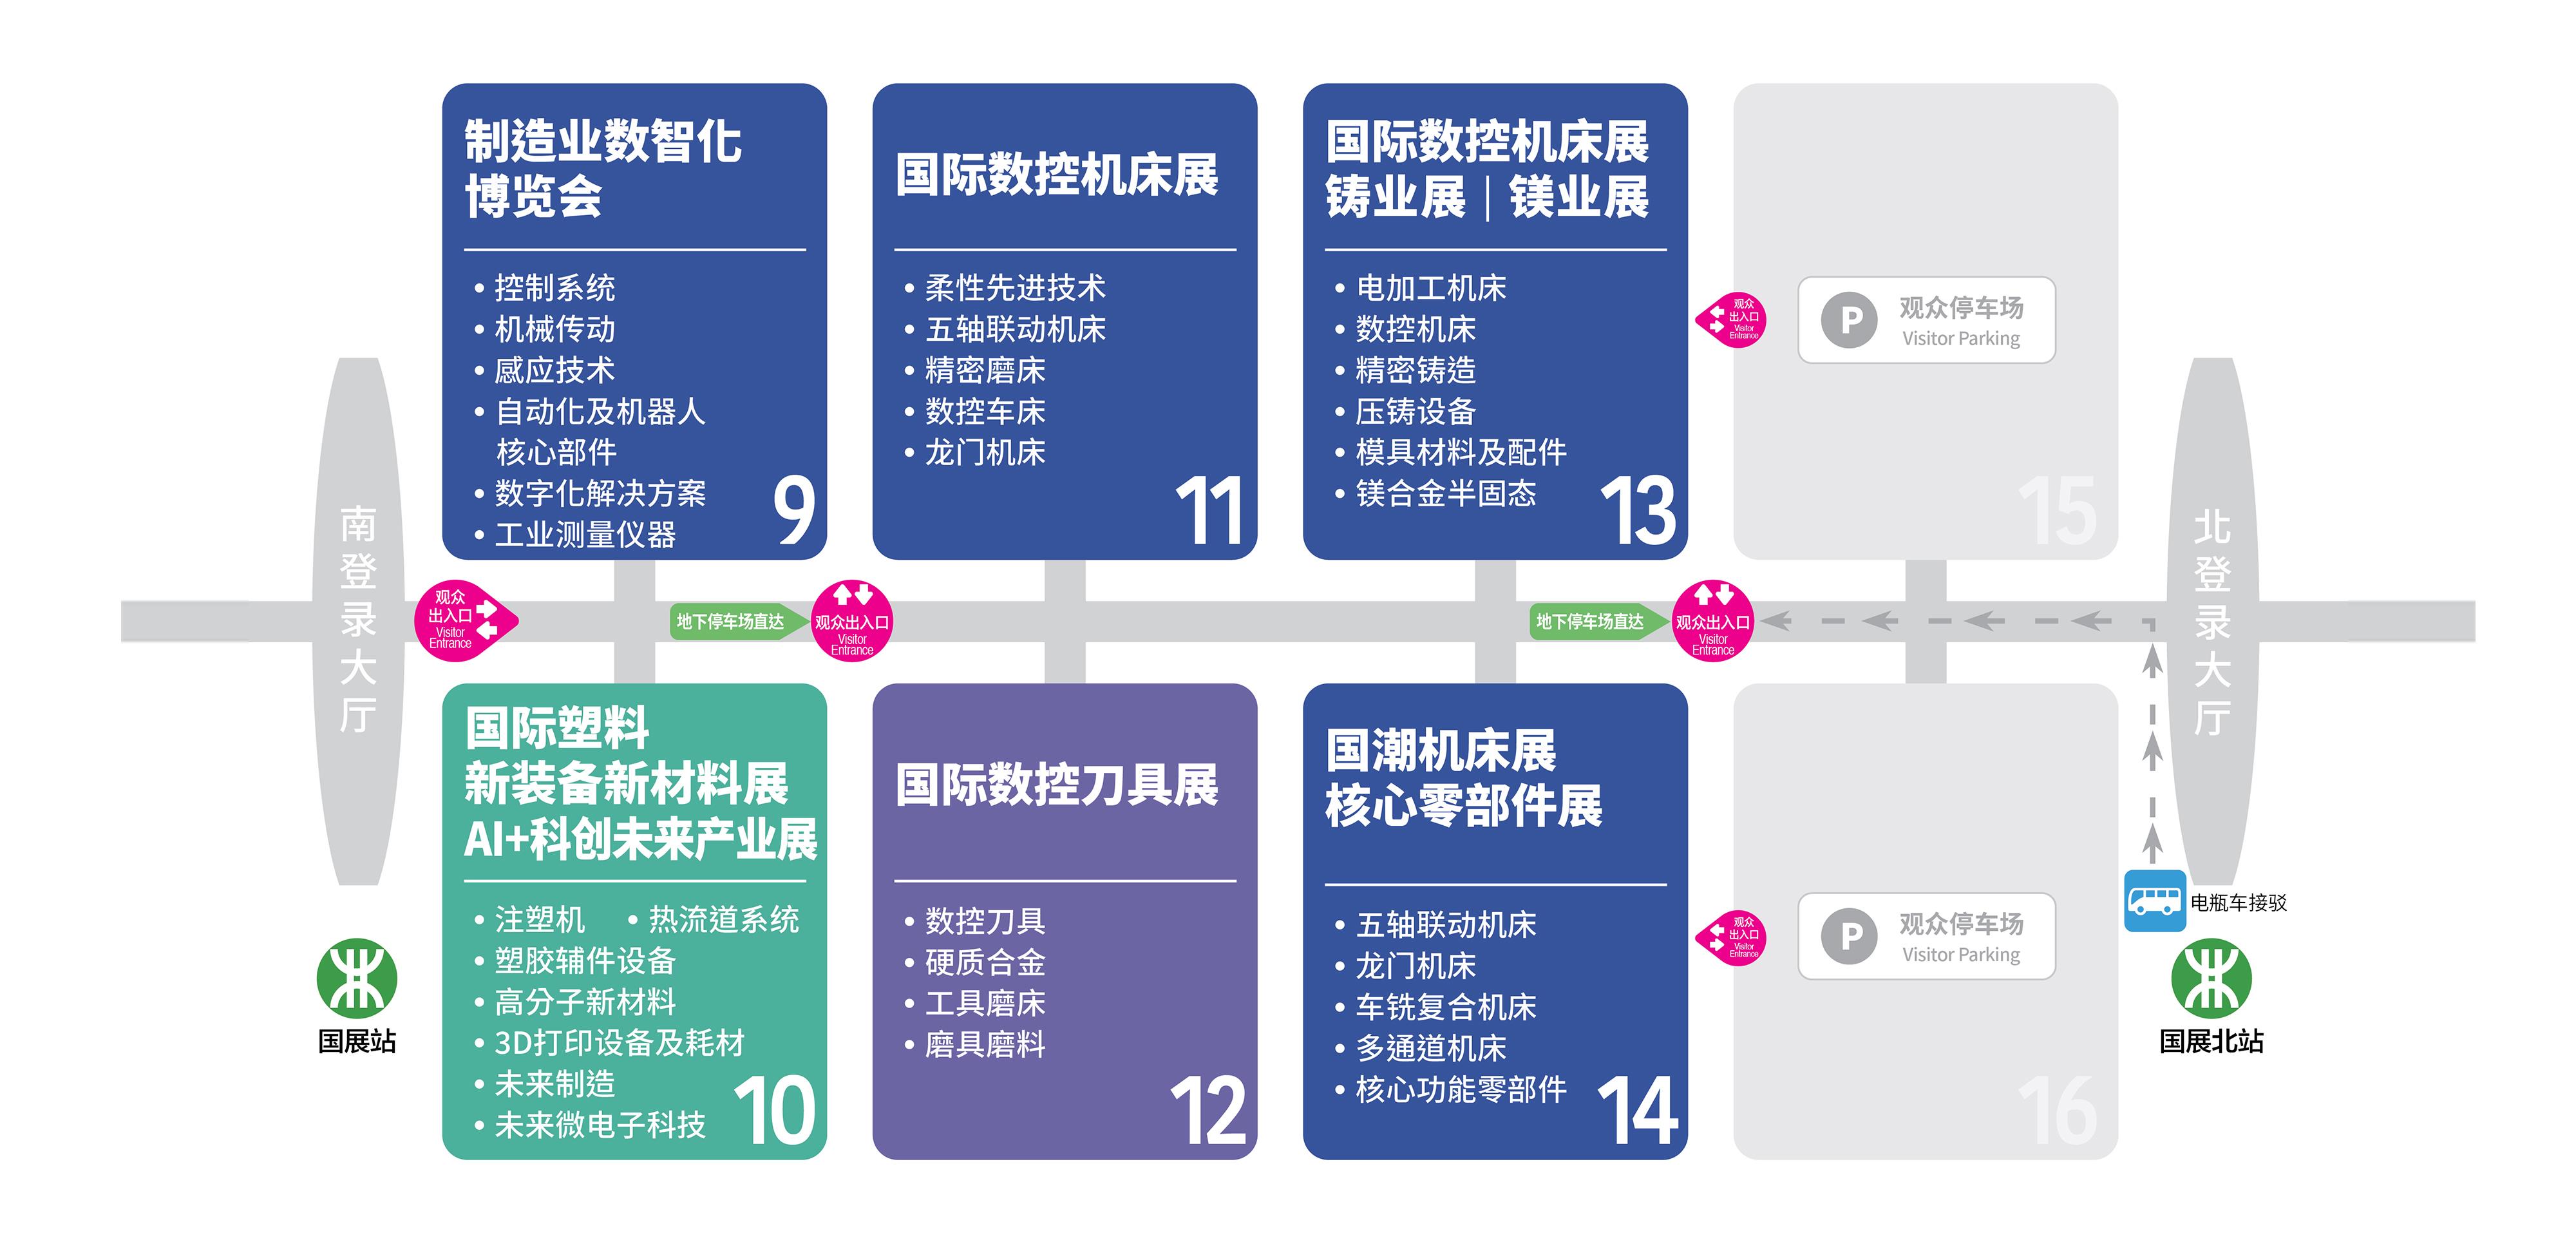
13 号馆 13D11,国泰达鸣
等你来带图纸交流。
✅ 省场地:一机替代一整排设备,厂房租金压力直接减轻
✅ 省人工:一台顶一整排,看机的人少了,整线节拍照旧
✅ 强产能:大批量稳定订单轻松承接
✅ 稳良率:工件仅一次装夹,统一加工基准,摆脱人工调校经验的依赖




 服务行业27年
 累计观众100+万人次
 累计获近2万家参展企业认可
 累计20000+参展商选择我们
 参展商满意度90%
 230家企业连续10年参展
 分享行业技术创新和最佳实践
 聚八方领航者,论转型升级之道
 解锁企业新科技,专家诠释新故事
 关注大湾区工博会公众号